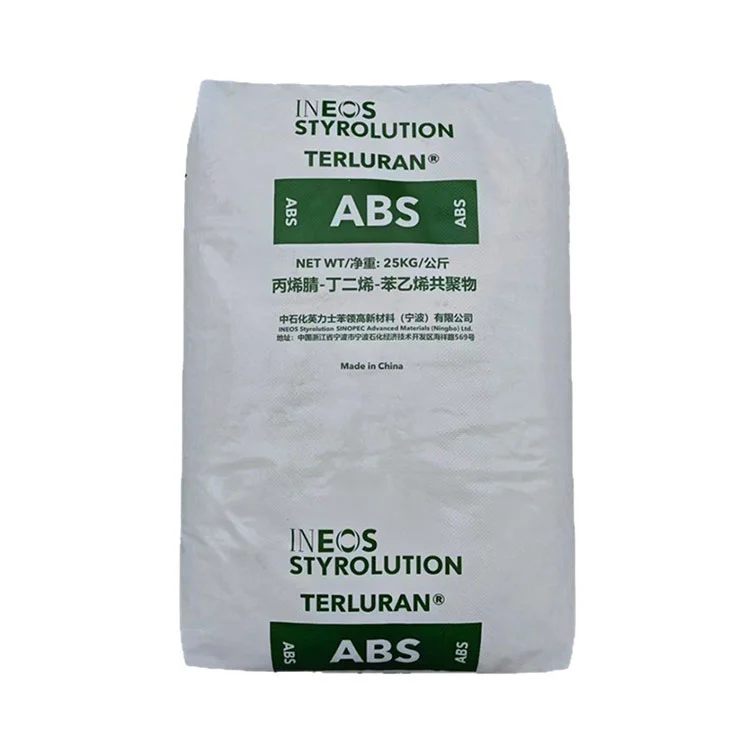
АБС-пластик для выдувного формования используется для полых изделий, где расплавленная смола должна сохранять стабильную форму во время экструзии и надувания. По сравнению с материалами ABS, в основном разработанными для литья под давлением, в этом материале больше внимания уделяется прочности расплава, стабильности расплава, удлинению, ударопрочности и контролю толщины стенки. Компания Nianjing поставляет и закупает АБС-смолу от определенных производителей и марок в соответствии с методом обработки, требованиями к продукции, количеством и местом назначения.
Во время выдувного формования смола сначала экструдируется в виде расплавленной заготовки, а затем расширяется внутри формы. Поэтому расплав должен сохранять достаточную прочность, чтобы поддерживать заготовку до надувания.
| Свойство | Важность выдувного формования |
| Прочность расплава | Помогает уменьшить провисание заготовки во время экструзии. |
| Стабильность расплава | Поддерживает равномерную экструзию и распределение материала. |
| Растяжимость расплава | Влияет на расширение во время инфляции |
| Ударная вязкость | Важно для деталей, подвергающихся механическому воздействию. |
| Теплостойкость | Актуально для использования при повышенных температурах и последующей обработки. |
| Качество поверхности | Важно для видимых и окрашенных компонентов. |
| Стабильность размеров | Влияет на размеры готовой детали после охлаждения. |
Скорость течения расплава может быть полезна при сравнении различных марок, но ее не следует использовать в качестве единственного критерия выбора. Также следует учитывать TDS производителя, поведение расплава, оборудование, конструкцию матрицы и геометрию изделия.
Требуемые свойства материала зависят от размера изделия, толщины стенок, механических требований и условий эксплуатации.
| Приложение | Основные соображения |
| Большие полые детали | Прочность расплава, стабильность заготовки, контроль толщины стенок |
| Автомобильные компоненты | Ударная вязкость, термостойкость, стабильность размеров |
| Корпуса и крышки | Внешний вид поверхности, жесткость, ударопрочность |
| Технические части | Механические свойства, химическая стойкость, требования к размерам |
| Окрашенные компоненты | Термостойкость и стабильность размеров во время постобработки. |
| Наружные компоненты | устойчивость к ультрафиолету и атмосферным воздействиям |
Один и тот же сорт смолы не должен автоматически использоваться для разных продуктов. Геометрия изделия и условия обработки могут существенно изменить требования к материалам.
Основное различие между выдувным формованием и литьем под давлением заключается в поведении расплавленной смолы.
Литье под давлением основано на давлении для заполнения закрытой формы. При выдувном формовании сначала образуется расплавленная заготовка, которая должна оставаться стабильной, прежде чем ее надуют. Поэтому материал с недостаточной прочностью расплава может испытывать чрезмерное провисание или растяжение во время формирования заготовки.
По этой причине марка ABS, предназначенная для литья под давлением, не должна автоматически заменяться маркой ABS для выдувного формования. В то же время о пригодности не следует судить только по этикетке обработки. Конкретный сорт, рекомендации производителя, оборудование, размеры продукта и испытания по обработке должны оцениваться вместе.
АБС-пластик может впитывать влагу, а чрезмерная влага может способствовать появлению серебряных полос, пузырей, дефектов поверхности или нестабильной обработки.
Условия сушки варьируются в зависимости от сорта. Некоторые материалы АБС сушатся при температуре примерно 80–90°C в течение нескольких часов, но фактическая температура, время сушки и требования к влажности должны соответствовать техническим требованиям производителя.
Не существует единой температуры плавления, подходящей для всех марок АБС или машин. Требуемая настройка зависит от материала, экструдера, конструкции матрицы, скорости экструзии и геометрии продукта.
Диапазон температур около 195–220°C может быть применим к некоторым материалам, но его следует использовать в качестве эталона процесса только в том случае, если это подтверждено соответствующей документацией по марке.
Скорость экструзии, зазор матрицы, длина заготовки и температура плавления могут влиять на стабильность заготовки и распределение толщины стенок.
Для крупных или нерегулярных продуктов можно использовать программу хранения для контроля распределения материалов во время инфляции. Условия охлаждения и конструкция формы также влияют на окончательные размеры и толщину стенок.
Остаточный материал в экструдере или матрице может повлиять на цвет, внешний вид поверхности и стабильность расплава, особенно при изменении марки или цвета смолы.
Перед обработкой другого материала экструзионную систему и матрицу следует очистить в соответствии с рекомендациями поставщика оборудования и материала.
Провисание паризона происходит, когда расплавленный материал чрезмерно растягивается под собственным весом. На него могут влиять прочность расплава, температура плавления, производительность экструзии, длина заготовки, конструкция матрицы и время обработки.
Если происходит провисание, следует проверить марку смолы и условия обработки, а не сразу менять материал.
Акулья кожа, шероховатость или следы текучести могут иметь несколько причин, включая чрезмерный сдвиг, неподходящую температуру, нестабильную экструзию, влажность, загрязнение матрицы или проблемы в канале потока.
В некоторых случаях может помочь регулировка температуры или скорости экструзии, но соответствующая коррекция зависит от реальных условий обработки.
Изменение толщины стенок может быть результатом нестабильного формирования заготовки, изменения зазора матрицы, программирования заготовки, конструкции пресс-формы, условий охлаждения или неравномерного распределения материала.
Таким образом, выбор материала является лишь частью контроля толщины стенки.
Стандартный ABS имеет ограниченную устойчивость к длительному воздействию ультрафиолета. Для наружного применения материал необходимо выбирать в соответствии с ожидаемым воздействием ультрафиолета, температурой, цветом и условиями эксплуатации.
В зависимости от применения можно рассмотреть использование атмосферостойкого ABS, устойчивых к УФ-излучению марок, систем ABS/ASA или поверхностного слоя ASA.
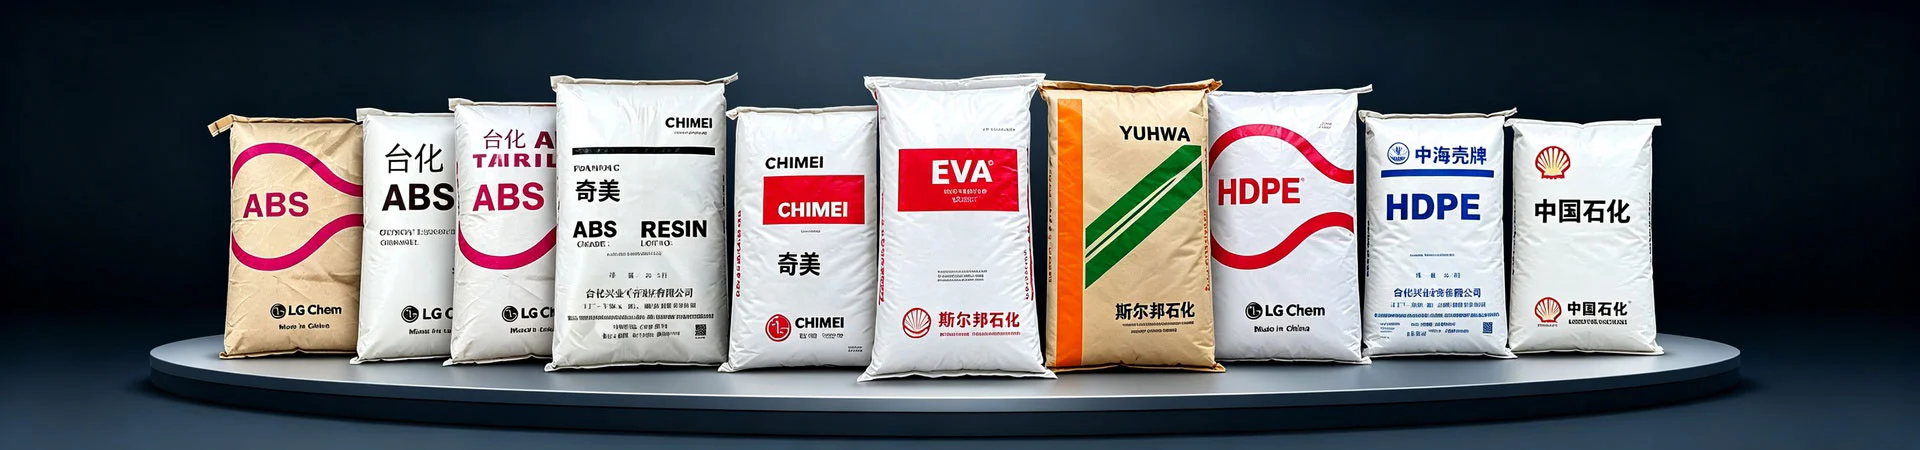
Няньцзин может проверить варианты поставок для определенных производителей и сортов. Следующие названия могут использоваться в качестве рыночных ссылок, но перед выбором необходимо уточнить текущие технические данные и рекомендуемый метод обработки у производителя.
| Продюсер | Марка/серия | Ссылка |
| САБИК | Серия CYCOLAC® EX | Некоторые области применения экструзии и полых деталей |
| Шанхай Кумхо Санни | Серия БМ | ABS, ориентированный на выдувное формование, для избранных применений |
| Тринсео | Серия МАГНУМ™ | Отдельные области применения экструзии и термоформования |
| ИНЕОС Стиролюшн | Серия АБС | Различные требования к обработке и производительности |
| Торей | Серия ТОЙОЛАК® | Материалы ABS для различных применений обработки |
Конкретные сорта, технические характеристики и доступность могут различаться в зависимости от рынка. Для определенного сорта следует использовать последнюю версию TDS производителя для подтверждения его пригодности.
Nianjing — компания по торговле пластиковым сырьем, расположенная в Юяо, провинция Чжэцзян, Китай. Для клиентов, приобретающих АБС-пластик для выдувного формования, Няньцзин может проверить доступные варианты материалов в соответствии с требуемым производителем, сортом, применением, количеством, упаковкой и местом назначения.
Следующая информация поможет при запросе ценового предложения:
| Требование | Информация |
| Метод обработки | Выдувное формование |
| Продукт | Полая деталь, корпус, автомобильная деталь и т. д. |
| Размеры продукта | Длина, ширина, высота или приблизительный объем |
| Толщина стены | Целевая или существующая толщина стены |
| Механические требования | Ударная вязкость, жесткость и т. д. |
| Тепловые требования | Рабочая температура или температура постобработки |
| Появление | Цвет, блеск, текстура, требования к поверхности |
| Наружное воздействие | Воздействие в помещении, на открытом воздухе или под воздействием УФ-излучения |
| Производитель/Сорт | Предпочтительный производитель или указанный сорт |
| Количество | Требуемый объем |
| Место назначения | Страна или порт |
Если указанная марка недоступна, следует сравнить альтернативные материалы на основе технологических характеристик и требуемых свойств, а не заменять их просто потому, что они принадлежат к одному семейству АБС-смол.
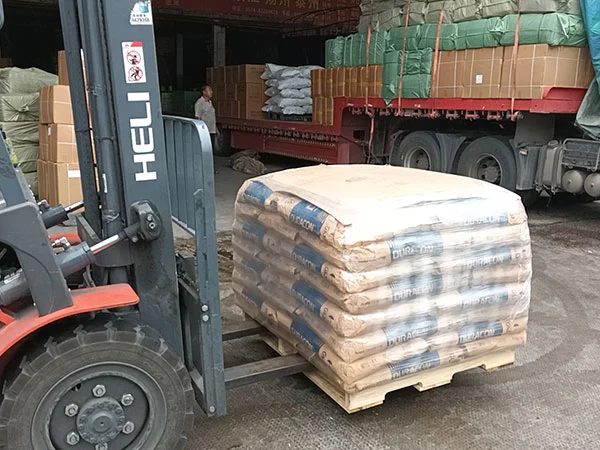
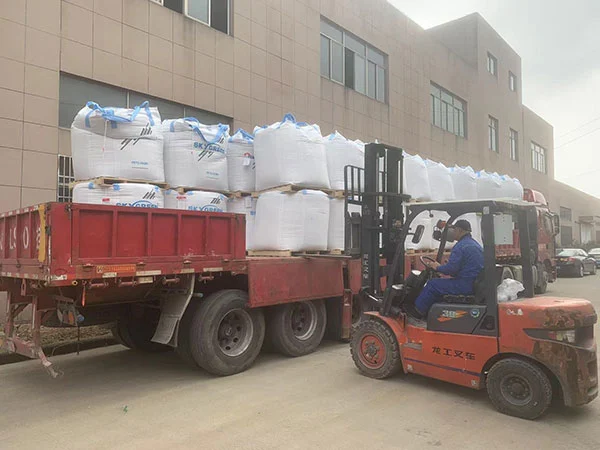
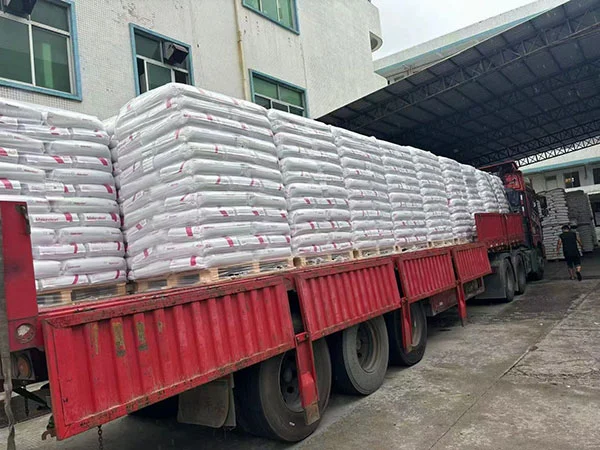
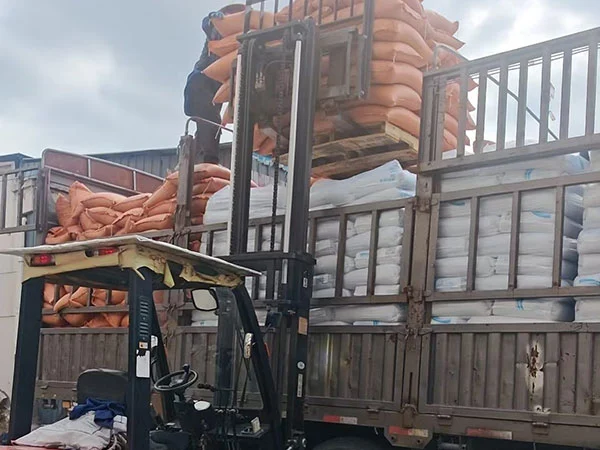
АБС-смола обычно поставляется в стандартной упаковке производителя. Вес мешка, конфигурация поддона, способ погрузки, время выполнения и условия доставки зависят от производителя, сорта, количества и пункта назначения.
Фактическое наличие должно быть подтверждено при размещении запроса, поскольку разные сорта и производители могут иметь разные условия поставки.
Его выбирают для полых изделий, требующих стабильного формирования заготовки, контролируемого надувания и подходящих механических характеристик. Область применения может включать отдельные автомобильные компоненты, корпуса, защитные детали и другие полые технические изделия.
Расплавленная заготовка должна сохранять свою форму до надувания. Если прочность расплава недостаточна для продукта и процесса, заготовка может провисать или чрезмерно растягиваться, что затрудняет контроль толщины стенок.
Не автоматически. Марка, предназначенная для литья под давлением, может не иметь поведения расплава, необходимого для формирования стабильной заготовки. Перед использованием следует проверить рекомендации конкретного сорта и производителя по обработке.
ABS обычно сушат перед обработкой, когда требуется контроль влажности. Температура и время сушки зависят от марки и должны соответствовать техническим рекомендациям производителя.
Возможные причины включают чрезмерный сдвиг, неподходящую температуру расплава, нестабильную экструзию, влажность, загрязнение матрицы или проблемы с каналами потока. Перед заменой материала следует проверить фактический процесс.
Стандартный ABS имеет ограниченную долговременную устойчивость к ультрафиолетовому излучению. Устойчивый к атмосферным воздействиям АБС-пластик, АБС-пластик/АСА или другие устойчивые к атмосферным воздействиям материалы могут рассматриваться для длительного воздействия на открытом воздухе.
Чистый производственный лом потенциально может быть переизмельчен и повторно использован, но приемлемое количество зависит от конкретного сорта, истории обработки, загрязнения, требований к внешнему виду и требуемых механических свойств. Фиксированный процент перемола не следует применять к каждому сорту ABS.
Адрес
Китайский город пластмасс, город Юяо, город Нинбо, провинция Чжэцзян, Китай
Тел.
Электронная почта
Ищете конкретный пластиковый материал, марку, сорт или количество? Отправьте свои требования в Няньцзин для подтверждения поиска и доступности.
Пожалуйста, укажите название материала, производителя или торговую марку, марку, количество, требования к применению и доставке, если таковые имеются. Если вы не уверены в оценке, просто опишите свое заявление и требования.
Няньцзин рассмотрит ваш запрос и проверит подходящие варианты поиска в соответствии с вашими требованиями.